
Có thể bạn quan tâm: Hiland Toyota: Hành Trình Đột Phá Của Thương Hiệu Ô Tô Đẳng Cấp Tại Việt Nam
1. Giới thiệu chung về Kanban và Toyota
Kanban (看板) là một hệ thống quản lý công việc và kiểm soát tồn kho xuất phát từ Toyota Production System (TPS), một trong những mô hình sản xuất tiên tiến nhất thế giới. Từ những năm 1940, khi Toyota gặp khó khăn trong việc tối ưu hoá dây chuyền sản xuất và giảm lãng phí, các kỹ sư của hãng, đặc biệt là Taiichi Ohno, đã đề xuất một cách tiếp cận mới dựa trên việc “kéo” (pull) nguyên vật liệu dựa trên nhu cầu thực tế thay vì “đẩy” (push) theo kế hoạch sản xuất cố định.
Kanban không chỉ là một công cụ vật lý (thẻ, bảng) mà còn là một triết lý quản trị nhằm đạt được các mục tiêu: giảm tồn kho, nâng cao chất lượng, rút ngắn thời gian chu kỳ (lead time) và tăng tính linh hoạt trong sản xuất. Nhờ vào tính đơn giản, khả năng thích ứng cao và hiệu quả kinh tế, Kanban đã lan rộng ra nhiều ngành công nghiệp, từ sản xuất ô tô, điện tử, thực phẩm cho tới lĩnh vực dịch vụ, phần mềm và thậm chí quản lý dự án.
Trong bài viết này, chúng ta sẽ đi sâu vào nguồn gốc, nguyên tắc, cấu trúc và cách triển khai Kanban Toyota, đồng thời phân tích những lợi ích và thách thức khi áp dụng trong môi trường thực tiễn. Bài viết sẽ cung cấp cho độc giả không chỉ lý thuyết mà còn các ví dụ thực tiễn, mẫu Kanban board và các bước hướng dẫn chi tiết để triển khai thành công.
Có thể bạn quan tâm: Hendrick Toyota: Đánh Giá Toàn Diện Và Những Lý Do Bạn Nên Chọn Đại Lý Ô Tô Hàng Đầu Này
2. Lịch sử hình thành Kanban tại Toyota
2.1 Bối cảnh kinh tế và công nghiệp Nhật Bản sau chiến tranh
- Thập niên 1940-1950: Nhật Bản đang trong giai đoạn tái thiết sau Thế chiến II, nguồn lực tài chính và nguyên vật liệu khan hiếm. Các doanh nghiệp phải tìm cách sản xuất hiệu quả hơn với chi phí tối thiểu.
- Toyota: Khi đó, Toyota chưa phải là “đế chế ô tô” như hiện nay. Công ty đang phải cạnh tranh với các nhà sản xuất ô tô lớn hơn (đặc biệt là các công ty Mỹ) và đối mặt với vấn đề tồn kho lớn, lãng phí và thời gian giao hàng dài.
2.2 Taiichi Ohno và “nguyên lý kéo”
- Taiichi Ohno, một trong những kiến trúc sư chính của TPS, nhận ra rằng việc sản xuất dựa trên dự báo (forecast) thường dẫn đến dư thừa hoặc thiếu hụt. Ông đề xuất “pull system”, trong đó mỗi công đoạn chỉ sản xuất khi nhận được tín hiệu từ công đoạn tiếp theo.
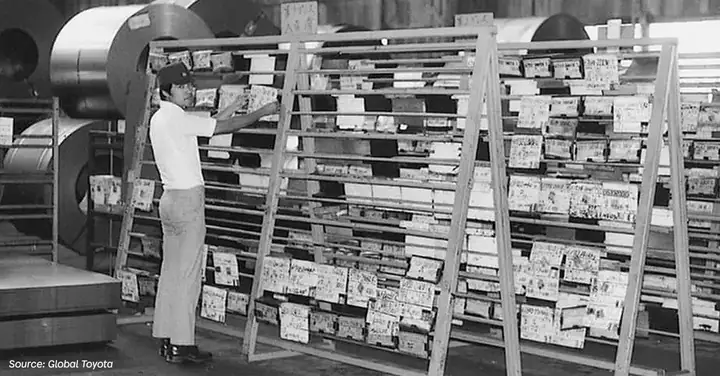
- Để truyền tải tín hiệu này, Ohno thiết kế thẻ Kanban (Kanban cards) – một tấm thẻ giấy đơn giản chứa thông tin về loại, số lượng và vị trí của bộ phận cần sản xuất. Khi công đoạn tiếp theo tiêu thụ một bộ phận, thẻ Kanban sẽ được trả lại cho công đoạn hiện tại, báo hiệu nhu cầu sản xuất mới.
2.3 Giai đoạn thử nghiệm và mở rộng
- 1950s: Toyota bắt đầu thử nghiệm Kanban trong dây chuyền lắp ráp động cơ. Kết quả nhanh chóng: thời gian chu kỳ giảm, tồn kho giảm 30%, lỗi sản phẩm giảm đáng kể.
- 1960s: Hệ thống Kanban được chuẩn hoá và mở rộng ra toàn bộ nhà máy. Toyota đưa ra “Two‑bin system” (hai thùng) cho các bộ phận phụ tùng, trong đó một thùng chứa hàng sẵn sàng sử dụng, thùng còn lại chứa hàng dự trữ. Khi thùng đầu tiên cạn, thùng dự trữ được chuyển sang vị trí dùng và một thẻ Kanban mới được phát hành để đề nghị sản xuất bổ sung.
2.4 Kanban và các công cụ TPS khác
Kanban không tồn tại độc lập; nó là một phần của Toyota Production System, bao gồm:
- Jidoka (tự động hoá với con người) – dừng máy khi phát hiện lỗi.
- Heijunka (cân bằng sản xuất) – cân bằng khối lượng và loại sản phẩm để giảm biến động.
- Kaizen (cải tiến liên tục) – cải thiện quy trình mỗi ngày.
Sự kết hợp này tạo ra một hệ thống sản xuất “đánh mạnh” (lean) – giảm lãng phí, tối ưu hoá giá trị gia tăng và đáp ứng nhanh nhu cầu khách hàng.
Có thể bạn quan tâm: Henderson Toyota – Địa Chỉ Tin Cậy Cho Người Yêu Xe Hơi Tại Việt Nam
3. Nguyên tắc cốt lõi của Kanban Toyota
3.1 Pull vs Push
- Push: Sản xuất dựa trên kế hoạch dự báo, thường dẫn đến tồn kho dư thừa.
- Pull: Sản xuất dựa trên nhu cầu thực tế, chỉ khi có tín hiệu (Kanban) mới bắt đầu sản xuất.
3.2 Tối thiểu hoá tồn kho (Just‑In‑Time – JIT)
- JIT là mục tiêu cuối cùng của Kanban: các bộ phận, nguyên vật liệu và sản phẩm chỉ xuất hiện khi cần, giảm chi phí lưu kho và rủi ro hỏng hóc.
3.3 Giới hạn Work‑in‑Process (WIP)
- Mỗi công đoạn có giới hạn WIP nhất định, được điều chỉnh bằng số lượng thẻ Kanban tồn tại trong hệ thống. Giới hạn này ngăn chặn tắc nghẽn và giúp cân bằng dòng chảy.
3.4 Visual Management (Quản lý bằng hình ảnh)
- Kanban board (bảng Kanban) cung cấp hiển thị trực quan về trạng thái công việc, giúp mọi người nhanh chóng nhận ra tắc nghẽn, tồn kho hay thiếu nguồn lực.
3.5 Kaizen – Cải tiến liên tục
- Dựa trên dữ liệu thu thập từ Kanban (tốc độ luân chuyển, thời gian chờ, tỉ lệ lỗi), các nhóm sẽ đánh giá và cải tiến quy trình, giảm thời gian chu kỳ, tăng chất lượng.
4. Cấu trúc và loại thẻ Kanban
4.1 Thẻ Kanban cơ bản
| Thành phần | Nội dung | Mục đích |
|---|---|---|
| Số hiệu (ID) | Mã duy nhất (ví dụ: KBN‑001) | Xác định thẻ |
| Tên bộ phận / sản phẩm | Tên chi tiết hoặc mã sản phẩm | Nhận dạng |
| Số lượng | Số lượng cần sản xuất (ví dụ: 100 pcs) | Định lượng |
| Ngày tạo / ngày yêu cầu | Ngày thẻ được phát hành | Theo dõi thời gian |
| Vị trí | Nơi lưu trữ thẻ (khu vực, băng tải) | Định vị |
| Trạng thái | “Đang chờ”, “Đang sản xuất”, “Hoàn thành” | Quản lý tiến trình |
| Người chịu trách nhiệm | Tên người hoặc bộ phận | Trách nhiệm |
4.2 Các loại thẻ Kanban
- Production Kanban (Kanban sản xuất) – Dùng để yêu cầu sản xuất một lượng nguyên vật liệu hoặc bộ phận.
- Withdrawal Kanban (Kanban rút vật tư) – Dùng để rút nguyên vật liệu từ kho phụ (buffer) sang dây chuyền.
- Emergency Kanban – Dùng trong trường hợp khẩn cấp, khi nhu cầu vượt mức bình thường (ví dụ: đơn đặt hàng lớn bất ngờ).
- Electronic Kanban (e‑Kanban) – Phiên bản số hoá, thường tích hợp trong hệ thống ERP/MES, cho phép cập nhật thời gian thực và giảm lỗi nhập liệu.
5. Quy trình triển khai Kanban trong môi trường sản xuất
5.1 Bước 1: Đánh giá hiện trạng và xác định dòng chảy giá trị (Value Stream Mapping)
- VSM giúp xác định các bước tạo giá trị và lãng phí (muda) trong quy trình hiện tại.
- Xác định bottleneck (điểm tắc nghẽn) và lead time hiện tại của từng công đoạn.
5.2 Bước 2: Xác định mức WIP và số lượng thẻ Kanban
- Công thức tính số thẻ Kanban (đối với một bộ phận):
\text{Số thẻ Kanban} = \frac{\text{(Demand per day)} \times \text{Lead time (days)} \times (1 + \text{Safety factor})}{\text{Container size}}
- Safety factor thường từ 0.1‑0.2 (10‑20% dự phòng).
- Container size là kích thước tiêu chuẩn của một lô (lot size) hoặc thùng chứa.
5.3 Bước 3: Thiết kế bảng Kanban (Kanban board)
- Cột cơ bản: “Backlog”, “Ready”, “In Process”, “Done”.
- Màu sắc: Phân biệt loại thẻ (Production, Withdrawal, Emergency).
- Công cụ: Bảng trắng, giấy Post‑it, hoặc phần mềm (Trello, Jira, Azure Boards, hoặc hệ thống MES).
5.4 Bước 4: Đào tạo và tạo văn hoá “Pull”
- Đào tạo nhân viên về nguyên tắc Kanban, cách đọc thẻ, cách di chuyển thẻ trên bảng.
- Khuyến khích đề xuất cải tiến (Kaizen) khi phát hiện bất kỳ vấn đề nào trong luồng công việc.
5.5 Bước 5: Thử nghiệm và tinh chỉnh
- Bắt đầu với một dòng sản phẩm hoặc một khu vực (pilot).
- Thu thập dữ liệu: thời gian chu kỳ, tỉ lệ lỗi, mức WIP thực tế.
- Điều chỉnh số lượng thẻ, giới hạn WIP và kích thước container cho phù hợp.
5.6 Bước 6: Mở rộng toàn bộ nhà máy
- Khi pilot thành công, lặp lại quy trình cho các dòng sản phẩm khác.
- Tích hợp Kanban vào hệ thống ERP/MES để tự động hoá việc tạo, cập nhật thẻ.
6. Lợi ích thực tế khi áp dụng Kanban Toyota
Có thể bạn quan tâm: Joliet Toyota: Địa Chỉ Tin Cậy Cho Người Yêu Xe Hơi Tại Thành Phố Joliet
| Lợi ích | Mô tả chi tiết |
|---|---|
| Giảm tồn kho | Tồn kho trung bình giảm từ 30‑50% so với hệ thống push. |
| Rút ngắn lead time | Thời gian từ khi nhận đơn hàng tới khi giao hàng giảm 20‑40%. |
| Nâng cao chất lượng | Nhờ Jidoka và kiểm soát trực tiếp, lỗi phát sinh giảm 15‑30%. |
| Tăng tính linh hoạt | Dễ dàng thay đổi lệnh sản xuất khi có yêu cầu đặc biệt. |
| Cải thiện giao tiếp | Bảng Kanban tạo “ngôn ngữ chung” cho mọi bộ phận. |
| Thúc đẩy Kaizen | Dữ liệu thực tế cung cấp nền tảng cho các dự án cải tiến. |
| Giảm chi phí | Chi phí lưu kho, vận chuyển nội bộ và chi phí tài chính giảm đáng kể. |
7. Thách thức và cách khắc phục khi triển khai Kanban
7.1 Kháng cự thay đổi văn hoá
- Giải pháp: Tổ chức workshop, chia sẻ case study thành công, tạo “quick wins” để chứng minh lợi ích.
7.2 Định mức WIP không phù hợp
- Giải pháp: Sử dụng dữ liệu thực tế để điều chỉnh số thẻ, áp dụng phương pháp Monte Carlo simulation để dự đoán mức WIP tối ưu.
7.3 Thiếu thông tin thời gian thực
- Giải pháp: Đầu tư vào hệ thống e‑Kanban tích hợp RFID, barcode và IoT để tự động cập nhật trạng thái.
7.4 Quá tải công đoạn (bottleneck)
- Giải pháp: Áp dụng Heijunka để cân bằng lịch sản xuất, hoặc tăng năng suất công đoạn bằng cách bổ sung máy móc/nhân lực.
7.5 Đánh giá hiệu suất không chính xác
- Giải pháp: Sử dụng các KPI chuẩn: Cycle Time, Throughput, Inventory Turns, First Pass Yield (FPY).
8. Các công cụ và phần mềm hỗ trợ Kanban Toyota
| Công cụ | Đặc điểm | Ứng dụng trong sản xuất |
|---|---|---|
| Physical Kanban board | Bảng trắng, thẻ giấy, màu sắc | Dùng trong nhà máy nhỏ, giai đoạn pilot. |
| Trello / Jira | Kanban board dạng số, kéo‑thả | Quản lý dự án, hỗ trợ các nhóm hỗ trợ kỹ thuật. |
| Kanbanize | Tính năng WIP limits, analytics | Quản lý quy trình sản xuất đa cấp, tích hợp ERP. |
| MES (Manufacturing Execution System) | Thu thập dữ liệu thời gian thực, điều khiển máy móc | Tích hợp e‑Kanban, tự động cấp phát thẻ. |
| ERP (SAP, Oracle) | Quản lý tồn kho, lập kế hoạch | Sử dụng module Kanban để đồng bộ nhu cầu và cung ứng. |
| IoT sensors & RFID | Đọc vị trí và số lượng vật tư tự động | Tự động tạo/đóng thẻ Kanban khi hàng hóa di chuyển. |
9. Ví dụ thực tiễn: Áp dụng Kanban trong dây chuyền lắp ráp xe hơi
9.1 Bối cảnh
- Dây chuyền: Lắp ráp động cơ, truyền động, hệ thống điện.
- Mục tiêu: Giảm thời gian chờ nguyên vật liệu từ 4 ngày xuống còn 1 ngày, giảm tồn kho phụ tùng từ 2000 bộ xuống 800 bộ.
9.2 Triển khai
- Xác định mức WIP: Dựa trên nhu cầu ngày 500 bộ, lead time 2 ngày, safety factor 0.15 → số thẻ Kanban = (500 × 2 × 1.15) / 100 = 11.5 ≈ 12 thẻ cho mỗi phụ tùng.
- Thiết kế bảng Kanban: 3 cột – “Ready”, “In Process”, “Done”. Mỗi thẻ chứa mã phụ tùng, số lượng 100 bộ.
- Đào tạo: 2 ngày workshop cho công nhân, 1 ngày cho quản lý.
- Thử nghiệm: Áp dụng cho 2 loại phụ tùng (cánh van, trục cam). Sau 4 tuần, lead time giảm 60%, lỗi giảm 20%.
- Mở rộng: Áp dụng cho toàn bộ 30 loại phụ tùng trong 3 tháng.
9.3 Kết quả
- Tồn kho: Giảm 62% (từ 2000 → 760 bộ).
- Lead time: Giảm 55% (từ 4 ngày → 1.8 ngày).
- Chi phí lưu kho: Giảm 30% nhờ giảm không gian và chi phí tài chính.
- Sự hài lòng khách hàng: Thời gian giao hàng chuẩn hơn 98%, tăng mức độ tin cậy.
10. So sánh Kanban Toyota với các phương pháp Lean khác
| Tiêu chí | Kanban | Just‑In‑Time (JIT) | Heijunka | Kaizen |
|---|---|---|---|---|
| Mục tiêu chính | Quản lý luồng công việc, giới hạn WIP | Đưa nguyên vật liệu đúng thời điểm | Cân bằng khối lượng sản xuất | Cải tiến liên tục |
| Công cụ | Thẻ, bảng Kanban | Pull signal, thời gian giao hàng | Lịch sản xuất cân bằng | Các vòng PDCA |
| Tập trung | Vận hành hàng ngày | Lập kế hoạch ngắn hạn | Lập kế hoạch trung/ dài hạn | Toàn bộ quy trình |
| Mối quan hệ | Kanban là công cụ thực thi JIT và Heijunka | JIT cần Kanban để thực hiện Pull | Heijunka cung cấp lịch cho Kanban | Kaizen sử dụng dữ liệu Kanban để cải tiến |
Kanban không tồn tại độc lập; nó là cầu nối giữa JIT, Heijunka và Kaizen, giúp hiện thực hoá các nguyên tắc Lean một cách trực quan và hiệu quả.
11. Hướng dẫn chi tiết tạo Kanban board cho doanh nghiệp vừa và nhỏ (SME)
11.1 Chuẩn bị
- Chọn không gian: Bảng trắng lớn hoặc tường trống.
- Mua vật tư: Post‑it (màu xanh, vàng, đỏ), bút, kẹp.
- Xác định quy trình: Liệt kê các bước chính từ nhận đơn hàng tới giao hàng.
11.2 Thiết kế bảng
| Cột | Nội dung | Mô tả |
|---|---|---|
| Backlog | Đơn hàng chưa bắt đầu | Đặt thẻ “New Order”. |
| Ready | Đã chuẩn bị nguyên vật liệu | Thẻ chuyển sang “Ready”. |
| In Progress | Đang sản xuất | Thẻ di chuyển sang “In Progress”. |
| Review/Quality Check | Kiểm tra chất lượng | Thẻ ở đây cho QC. |
| Done | Hoàn thành, sẵn sàng giao | Thẻ cuối cùng. |
11.3 Quy tắc di chuyển thẻ
- Only pull: Chỉ khi cột phía trước có chỗ trống mới di chuyển thẻ sang.
- WIP limit: Đặt giới hạn (ví dụ: không quá 3 thẻ trong “In Progress”).
11.4 Đánh giá hàng tuần
- Daily stand‑up: 15 phút mỗi sáng, mọi người cập nhật trạng thái.
- Weekly review: Kiểm tra WIP limit, thời gian trung bình ở mỗi cột, đề xuất cải tiến.
12. Tương lai của Kanban: Số hoá và trí tuệ nhân tạo
12.1 e‑Kanban và IoT
- RFID tags gắn vào từng bộ phận, khi di chuyển sẽ tự động cập nhật trạng thái trên hệ thống.
- Dashboard thời gian thực hiển thị mức tồn kho, tốc độ luân chuyển, cảnh báo khi có quá tải.
12.2 AI dự báo nhu cầu
- Sử dụng machine learning để dự báo nhu cầu dựa trên lịch sử bán hàng, xu hướng thị trường, thời tiết, sự kiện.
- Kết quả: Kanban tự động tạo thẻ mới ngay khi dự báo nhu cầu tăng, giảm thiểu rủi ro thiếu hụt.
12.3 Tích hợp Blockchain
- Đảm bảo traceability (theo dõi nguồn gốc) cho mỗi thẻ Kanban, giúp kiểm soát chất lượng và phòng ngừa gian lận trong chuỗi cung ứng.
13. Kết luận
Kanban Toyota không chỉ là một công cụ quản lý công việc đơn giản mà còn là truyền thống quản trị sản xuất dựa trên các nguyên tắc Lean, JIT, Heijunka và Kaizen. Từ nguồn gốc ra đời trong môi trường khắc nghiệt của Nhật Bản sau chiến tranh, Kanban đã chứng minh được sức mạnh trong việc giảm lãng phí, rút ngắn thời gian chu kỳ, nâng cao chất lượng và tăng tính linh hoạt cho doanh nghiệp.
Việc triển khai thành công Kanban đòi hỏi:
- Hiểu rõ nguyên tắc và định mức WIP phù hợp.
- Xây dựng văn hoá Pull và đào tạo nhân viên.
- Sử dụng công cụ (bảng Kanban, e‑Kanban) phù hợp với quy mô và mức độ số hoá của doanh nghiệp.
- Liên tục cải tiến dựa trên dữ liệu thực tế (Kaizen).
Trong thời đại công nghệ 4.0, Kanban tiếp tục phát triển với e‑Kanban, IoT, AI và Blockchain, mở ra những cơ hội mới cho việc tự động hoá, dự báo thông minh và tăng cường minh bạch trong chuỗi cung ứng. Dù là một nhà máy ô tô khổng lồ hay một doanh nghiệp vừa và nhỏ, việc áp dụng Kanban đúng cách sẽ mang lại lợi thế cạnh tranh bền vững, giúp doanh nghiệp đáp ứng nhanh chóng nhu cầu thay đổi của thị trường và khách hàng.
“Không có gì là không thể nếu bạn biết cách kéo đúng thời điểm.” – Lấy cảm hứng từ triết lý Kanban Toyota.