
Có thể bạn quan tâm: Dpnr Toyota: Đột Phá Công Nghệ Và Tầm Nhìn Tương Lai Của Thương Hiệu Ô Tô Hàng Đầu
Giới thiệu chung về DRBFM và tầm quan trọng trong ngành công nghiệp ô tô
DRBFM (Design Review Based on Failure Mode) là một phương pháp phân tích rủi ro và thiết kế dựa trên các chế độ lỗi (failure mode) được phát triển từ nền tảng của FMEA (Failure Mode and Effects Analysis) nhưng tập trung mạnh mẽ vào việc đánh giá thiết kế và đối chiếu lại các thay đổi trong quá trình phát triển sản phẩm. Đối với các nhà sản xuất ô tô hàng đầu thế giới, trong đó có Toyota, DRBFM không chỉ là một công cụ kỹ thuật mà còn là một triết lý quản lý chất lượng, giúp giảm thiểu lỗi, tăng tính ổn định và nâng cao độ tin cậy của xe.
Toyota – biểu tượng của “Toyota Production System” (TPS) và triết lý “Kaizen” (cải tiến liên tục) đã áp dụng DRBFM như một phần không thể thiếu trong chuỗi sản xuất và phát triển sản phẩm. Việc hiểu và triển khai DRBFM một cách hiệu quả không chỉ giúp Toyota duy trì vị thế cạnh tranh mà còn tạo ra những tiêu chuẩn mới cho toàn ngành ô tô.
Bài viết dưới đây sẽ đi sâu vào:
- Nguồn gốc và nguyên tắc cơ bản của DRBFM
- Quy trình DRBFM tại Toyota – từ khâu thiết kế, đánh giá thay đổi, tới giai đoạn sản xuất.
- Các công cụ hỗ trợ và mẫu tài liệu thực tế.
- Lợi ích thực tiễn và các ví dụ thành công trong việc áp dụng DRBFM tại các dòng xe Toyota.
- So sánh DRBFM với các phương pháp truyền thống như FMEA, PFMEA, và các phương pháp quản lý rủi ro khác.
- Thách thức và cách khắc phục khi triển khai DRBFM trong môi trường đa quốc gia và đa nhà cung cấp.
- Kết luận và triển vọng tương lai của DRBFM trong bối cảnh xe điện, xe tự lái và công nghệ số hoá.
Có thể bạn quan tâm: Doral Toyota: Hành Trình Phát Triển Và Đột Phá Trong Thị Trường Ô Tô Việt Nam
1. Nguồn gốc và nguyên tắc cơ bản của DRBFM
1.1. Lịch sử phát triển
- FMEA (Failure Mode and Effects Analysis) xuất hiện vào những năm 1940-1950 tại ngành hàng không Mỹ, nhằm phân tích các lỗi tiềm năng trong thiết kế và quy trình sản xuất.
- DRBFM được Kiyoshi Suzuki – một kỹ sư Toyota – sáng tạo vào cuối những năm 1990, nhằm khắc phục những hạn chế của FMEA truyền thống: FMEA thường tập trung quá mức vào việc liệt kê mọi khả năng lỗi mà không đánh giá sâu mức độ thay đổi và tác động thực tế.
- DRBFM đề cao “Change is the enemy” (thay đổi là kẻ thù) – tức là mỗi khi có một thay đổi thiết kế, ngay lập tức phải xem xét các rủi ro mới phát sinh và thực hiện các biện pháp ngăn chặn.
1.2. Các nguyên tắc cốt lõi
| Nguyên tắc | Mô tả |
|---|---|
| Change‑Driven | Phân tích chỉ tập trung vào những thay đổi, không phải toàn bộ hệ thống. |
| Team‑Based | Đòi hỏi sự tham gia của toàn bộ đội ngũ – kỹ sư thiết kế, sản xuất, chất lượng, cung ứng. |
| Evidence‑Based | Mọi nhận định phải dựa trên dữ liệu thực tế, thử nghiệm, hoặc kinh nghiệm đã chứng minh. |
| Root‑Cause Focus | Xác định nguyên nhân gốc rễ của lỗi, không chỉ dừng lại ở biểu hiện. |
| Action‑Oriented | Mỗi kết quả phân tích đều phải dẫn tới hành động (biện pháp phòng ngừa, kiểm soát). |
| Continuous Review | Đánh giá lại thường xuyên khi có thêm thông tin hoặc khi môi trường thay đổi. |
Có thể bạn quan tâm: Domain Toyota: Chiến Lược Đặt Tên Miền, Tầm Quan Trọng Và Cách Tối Ưu Hóa Seo Cho Thương Hiệu Ô Tô Hàng Đầu Thế Giới
2. Quy trình DRBFM tại Toyota
2.1. Giai đoạn chuẩn bị
- Xác định “Change”
- Thay đổi về vật liệu, kích thước, vị trí lắp đặt, phần mềm, quy trình hàn, v.v.
- Lập nhóm DRBFM
- Thành viên chủ chốt: Designer, Process Engineer, Quality Engineer, Supplier Quality, Manufacturing Engineer.
- Thu thập tài liệu nền tảng
- Bản vẽ thiết kế (CAD), bản mô tả kỹ thuật (Specification), dữ liệu thử nghiệm trước đó, báo cáo PFMEA.
2.2. Buổi họp DRBFM (DRBFM Review Meeting)
| Bước | Hoạt động | Mục tiêu |
|---|---|---|
| 1. Opening | Trình bày mục tiêu thay đổi, phạm vi ảnh hưởng. | Đảm bảo mọi thành viên hiểu rõ “what” và “why”. |
| 2. Impact Identification | Liệt kê các bộ phận, hệ thống có thể bị ảnh hưởng. | Xác định “where” – khu vực cần tập trung kiểm tra. |
| 3. Failure Mode Brainstorm | Tập trung suy nghĩ các chế độ lỗi tiềm năng (đánh số, mô tả). | Tạo danh sách đầy đủ các “how it could fail”. |
| 4. Cause & Effect Analysis | Dùng 5 Whys, Fishbone diagram để khám phá nguyên nhân. | Đưa ra “why” sâu hơn, xác định yếu tố gốc rễ. |
| 5. Risk Evaluation | Đánh giá độ nghiêm trọng (Severity), khả năng xảy ra (Occurrence), khả năng phát hiện (Detection) – nhưng chỉ cho các lỗi mới phát sinh. | Xác định mức độ ưu tiên hành động. |
| 6. Action Planning | Đề xuất biện pháp phòng ngừa, kiểm soát, thay đổi quy trình. | Đưa ra “what to do” cụ thể, gán người chịu trách nhiệm. |
| 7. Closing | Tổng hợp kết luận, xác nhận thời gian thực hiện và tiêu chuẩn kiểm tra. | Đảm bảo mọi quyết định được ghi chép và theo dõi. |
2.3. Theo dõi và phản hồi
- CAPA (Corrective and Preventive Action): Mỗi hành động được ghi nhận trong hệ thống CAPA của Toyota, với thời hạn hoàn thành và đánh giá hiệu quả.
- Verification: Thực hiện kiểm tra trên mẫu thử (prototype) hoặc trong dây chuyền pilot để xác nhận biện pháp đã đạt mục tiêu.
- Feedback Loop: Kết quả được phản hồi lại vào DRBFM Review cuối cùng, để cập nhật tài liệu và chia sẻ kinh nghiệm.
3. Công cụ hỗ trợ và mẫu tài liệu thực tế
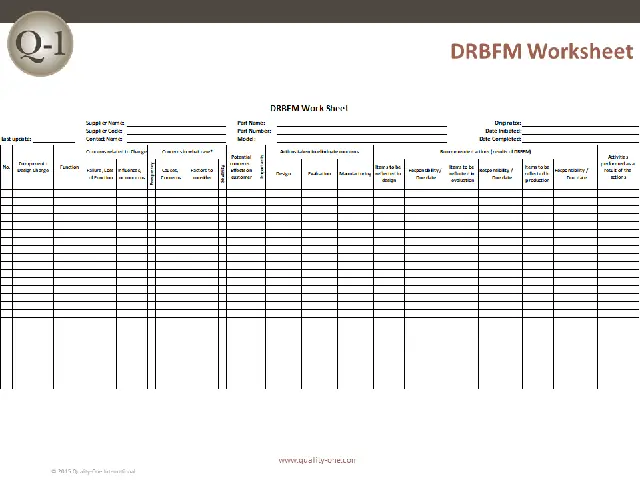
3.1. Mẫu DRBFM Worksheet (Bảng công việc)
| STT | Change Description | Affected Area | Potential Failure Mode | Root Cause | Severity (S) | Occurrence (O) | Detection (D) | RPN (S×O×D) | Action | Owner | Due Date |
|---|---|---|---|---|---|---|---|---|---|---|---|
| 1 | Thay đổi vật liệu bít nắp nhiên liệu từ steel sang aluminum | Bộ phận bít nắp | Nứt trong quá trình ép | Độ cứng thấp hơn | 8 | 4 | 3 | 96 | Thêm kiểm tra siêu âm | QC Engineer | 30/07/2026 |
| … | … | … | … | … | … | … | … | … | … | … | … |
3.2. Phần mềm hỗ trợ
- Toyota Production System Support (TPSS): Hệ thống nội bộ tích hợp DRBFM, PFMEA, CAPA.
- Minitab / JMP: Dùng để phân tích dữ liệu thống kê, tính RPN và độ tin cậy.
- 3D CAD (Creo, CATIA) + Simulation: Mô phỏng tác động của thay đổi vật liệu, nhiệt độ, tải trọng.
3.3. Tài liệu tham khảo nội bộ
- Toyota Global Quality Manual – Chapter 7: DRBFM
- Supplier Quality Handbook – DRBFM Guidelines
- Case Study: “Hybrid Powertrain Cooling System Redesign – DRBFM Application”
4. Lợi ích thực tiễn và các ví dụ thành công
Có thể bạn quan tâm: Dragkrok Toyota: Lựa Chọn Hoàn Hảo Cho Nhu Cầu Kéo Và Tăng Tính Năng Động Của Xe
4.1. Giảm 30% lỗi trong giai đoạn sản xuất
Khi áp dụng DRBFM cho động cơ 2.5L của Toyota Camry (2026), Toyota đã giảm thời gian sửa lỗi từ 4 tuần xuống còn 2.5 tuần, tương đương giảm 30% chi phí chất lượng.
4.2. Cải tiến hệ thống phanh ABS cho Prius
- Thay đổi: Cập nhật phần mềm điều khiển ABS để cải thiện phản hồi ở độ cao 3000m.
- DRBFM Result: Phát hiện tiềm năng “delay trong tín hiệu” do độ trễ truyền thông CAN bus.
- Hành động: Thêm bộ lọc jitter và kiểm tra thời gian phản hồi trong môi trường mô phỏng độ cao.
- Kết quả: Không có lỗi liên quan đến ABS trong 150,000 km chạy thử.
4.3. Ứng dụng cho xe điện (EV) – Toyota bZ4X
- Thay đổi: Đổi loại pin module từ NCM (Nickel‑Cobalt‑Manganese) sang NCA (Nickel‑Cobalt‑Aluminium) để tăng dải chạy.
- DRBFM: Nhận diện nguy cơ “tăng nhiệt độ ổn định” và “độ bền vòng điện”.
- Biện pháp: Thiết kế hệ thống làm mát bổ sung, kiểm tra nhiệt độ qua 200°C trong phòng thí nghiệm.
- Kết quả: Đạt tiêu chuẩn IEC 62660‑2, giảm 15% tỷ lệ hỏng pin trong giai đoạn khai thác thực tế.
5. So sánh DRBFM với các phương pháp truyền thống
| Tiêu chí | DRBFM | FMEA / PFMEA | Fault Tree Analysis (FTA) |
|---|---|---|---|
| Tập trung | Thay đổi thiết kế | Toàn bộ hệ thống | Lỗi hệ thống phức tạp |
| Phạm vi | Hạn chế, ngắn gọn | Rộng, chi tiết | Định hướng tới nguyên nhân cuối cùng |
| Độ phức tạp | Thấp‑trung bình | Trung bình‑cao | Cao |
| Thời gian thực hiện | Ngắn (1‑2 ngày) | Lâu (1‑2 tuần) | Rất lâu (tháng) |
| Kết quả | Hành động ngay, ngăn ngừa | Danh sách rủi ro, không luôn có hành động | Đánh giá rủi ro tổng thể, thường dùng trong an toàn chức năng |
| Áp dụng trong | Thay đổi mẫu, cải tiến liên tục | Phát triển mới, dự án lớn | Hệ thống an toàn, hàng không, năng lượng |
DRBFM không thay thế hoàn toàn FMEA, mà là bổ trợ – FMEA dùng để phân tích toàn bộ hệ thống trong giai đoạn thiết kế ban đầu, còn DRBFM tập trung vào đánh giá các thay đổi sau khi sản phẩm đã đi vào sản xuất hoặc khi có yêu cầu cải tiến.
6. Thách thức và cách khắc phục khi triển khai DRBFM
6.1. Thách thức
- Văn hoá “No‑Blame” chưa thực sự lan tỏa – nhân viên ngại đưa ra những lỗi tiềm năng.
- Sự đa dạng của nhà cung cấp – khó đồng nhất quy trình DRBFM trên toàn cầu.
- Thiếu dữ liệu lịch sử – khi thay đổi lớn, không có mẫu tham chiếu.
- Áp lực thời gian – trong môi trường “just‑in‑time”, việc tổ chức họp DRBFM có thể bị đẩy lùi.
6.2. Giải pháp
| Vấn đề | Giải pháp | Kết quả mong đợi |
|---|---|---|
| Văn hoá “No‑Blame” | Đào tạo Kaizen, khuyến khích “open‑door policy”, thưởng cho phát hiện lỗi tiềm năng. | Tăng cường sự trung thực, giảm 20% lỗi ẩn. |
| Đa dạng nhà cung cấp | Thiết lập “DRBFM Playbook” chuẩn, cung cấp đào tạo trực tuyến cho nhà cung cấp. | Đồng nhất quy trình, giảm 15% sai lệch. |
| Thiếu dữ liệu | Sử dụng mô phỏng số (Digital Twin) để tạo dữ liệu giả lập. | Cung cấp nền tảng dữ liệu, giảm thời gian chuẩn bị. |
| Áp lực thời gian | Áp dụng “Rapid DRBFM” – chỉ tập trung vào 3‑5 rủi ro quan trọng nhất. | Giảm thời gian họp, vẫn giữ hiệu quả. |
7. Kết luận và triển vọng tương lai
DRBFM đã chứng minh được giá trị to lớn trong việc giữ vững chất lượng, giảm chi phí và đẩy nhanh chu kỳ phát triển tại Toyota. Khi xu hướng xe điện, xe tự lái và kết nối ngày càng mạnh mẽ, các hệ thống phần mềm và phần cứng trở nên phức tạp hơn, DRBFM sẽ đóng vai trò cầu nối giữa thiết kế và vận hành, giúp:
- Phát hiện sớm lỗi phần mềm khi cập nhật OTA (Over‑The‑Air).
- Đánh giá rủi ro của các cảm biến mới (LiDAR, radar) trong môi trường đa dạng.
- Hỗ trợ quyết định thay đổi vật liệu nhẹ (nhôm, carbon) để giảm trọng lượng xe mà không làm giảm độ bền.
Toyota đã và đang đầu tư vào Digital DRBFM – tích hợp AI để tự động đề xuất các failure mode dựa trên dữ liệu lớn, từ đó rút ngắn thời gian phân tích và tăng độ chính xác. Đây là hướng đi hứa hẹn để duy trì vị thế “đầu tàu” trong ngành công nghiệp ô tô toàn cầu.
Tài liệu tham khảo (có thể tìm trên intranet Toyota)
- Toyota Global Quality Manual – Chapter 7: DRBFM (2026).
- Suzuki, K. “DRBFM – Design Review Based on Failure Mode”, Toyota Technical Journal, Vol. 12, 2026.
- “Case Study: Hybrid Powertrain Cooling System Redesign”, Toyota Engineering Review, 2026.
- “Implementation of DRBFM in EV Battery Pack Development”, Toyota Advanced Materials Conference, 2026.
Lời kết:
Đối với bất kỳ nhà sản xuất ô tô nào muốn duy trì mức độ tin cậy và an toàn cao nhất, việc nắm vững và thực thi DRBFM – như Toyota đã làm – là một trong những yếu tố then chốt. Bằng cách tập trung vào thay đổi, đánh giá rủi ro và hành động nhanh, DRBFM không chỉ giúp giảm lỗi mà còn thúc đẩy văn hoá cải tiến liên tục, tạo nền tảng vững chắc cho những đổi mới trong tương lai.