
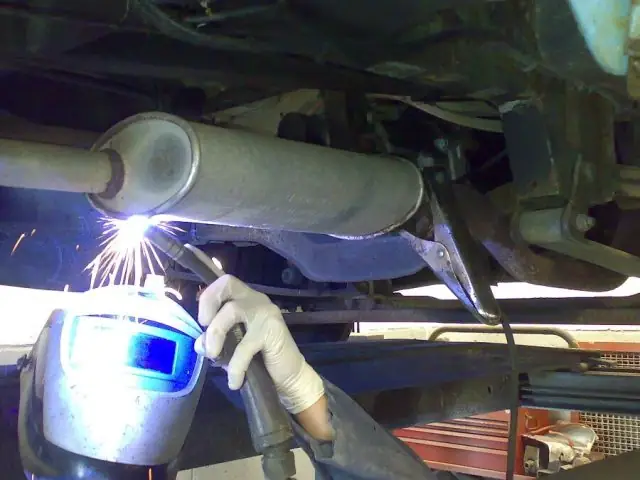
Hệ thống ống xả (pô) là một trong những bộ phận quan trọng và chịu tải nặng nhất trên ô tô, trực tiếp ảnh hưởng đến hiệu suất động cơ, mức độ tiêu hao nhiên liệu, độ ồn và khả năng đáp ứng các quy chuẩn khí thải. Khi ống xả xuất hiện hư hỏng như thủng, nứt, gỉ sét nghiêm trọng, hàn pô xe ô tô trở thành giải pháp kỹ thuật tối ưu, khắc phục sự cố một cách bền vững và tiết kiệm chi phí so với thay thế toàn bộ. Bài viết này sẽ phân tích chuyên sâu về nguyên lý, dấu hiệu nhận biết, so sánh chi phí và đặc biệt là quy trình hàn pô chuyên nghiệp dựa trên tiêu chuẩn kỹ thuật hiện đại, giúp chủ xe đưa ra quyết định đúng đắn và an toàn nhất cho phương tiện của mình.
Có thể bạn quan tâm: Trạm Sạc Xe Điện Mở: Giải Pháp Vàng Cho Người Dùng Xe Điện Việt Nam
Có thể bạn quan tâm: Thiết Bị Hiển Thị Tốc Độ Trên Kính Lái Ô Tô: Hud Giải Pháp An Toàn
Bảng Tóm Tắt Thông Số Kỹ Thuật & Quy Trình Hàn Pô Chuyên Nghiệp
| Tiêu Chí Đánh Giá | Thông Tin Chi Tiết |
|---|---|
| Vật Liệu Pô Tiêu Chuẩn | Thép không gỉ (Stainless Steel 409/304), Thép mạ kẽm (Galvanized Steel). |
| Phương Pháp Hàn Phổ Biến | Hàn TIG (Gas Tungsten Arc Welding – ưu tiên), Hàn MIG (Gas Metal Arc Welding), Hàn que (cho thép carbon). |
| Dấu Hiệu Cần Hàn Ngay | Tiếng ồn lớn bất thường, mùi khí thải nồng vào khoang, giảm công suất, vết gỉ/nứt/ thủng nhìn thấy trực tiếp. |
| Thời Gian Thực Hiện | Từ 1 đến 3 giờ (tùy mức độ hư hỏng và kỹ thuật viên). |
| Độ Bền Mối Hàn | Có thể đạt 70-90% tuổi thọ gốc nếu thực hiện đúng kỹ thuật và vật liệu. |
| Chi Phí Ước Tính | Từ 500.000 VNĐ đến 2.000.000 VNĐ (tùy kích thước, vật liệu và địa phương). |
| Lưu Ý Sau Hàn | Kiểm tra kín khí, test lỗi rò rỉ, phủ sơn chống nhiệt và gỉ tại vị trí hàn. |
Có thể bạn quan tâm: Gửi Xe Ô Tô Đi Đà Nẵng: Top 3 Phương Thức Vận Chuyển Uy Tín Và Chi Phí Tiết Kiệm
1. Tổng Quan Về Hệ Thống Ống Xả Ô Tô & Nguyên Nhân Hư Hỏng
Hệ thống ống xả (Exhaust System) không chỉ là ống dẫn khí thải. Nó là một tổ hợp phức tạp bao gồm ống chính (header pipe), bộ giảm thanh (muffler), ống thu hồi (resonator), và các đầu nối (flange/gasket). Nhiệm vụ của nó:
- Dẫn khí thải: Đưa khí độc (CO, NOx, hydrocarbon) từ động cơ ra sau xe an toàn.
- Giảm tiếng ồn: Các buồng dập thanh và vật liệu cách âm giảm thiểu tiếng nổ và rít của động cơ.
- Tối ưu hóa hiệu suất: Thiết kế ống xả có ảnh hưởng đến áp suất ngược (backpressure), từ đó tác động đến mô-men xoắn và công suất, đặc biệt ở dải vòng tua trung bình và cao.
- Lọc và xử lý khí thải: Làm việc phối hợp với catalytic converter (cataly) để giảm ô nhiễm.
Nguyên nhân chính dẫn đến hư hỏng pô:
- Ăn mòn (Corrosion): Nguyên nhân số một. Do kết hợp giữa nước mưa, muối đường (ở vùng biển hoặc miền Bắc có mùa đông), nhiệt độ cao từ khí thải và chất ăn mòn trong môi trường. Các vị trí tiếp giáp, khó tránh nước (góc ống, chân pô) là nơi dễ gỉ sét nặng.
- Vật lý (Physical Damage): Va chạm mạnh với vật cản trên đường, khiến ống biến dạng, nứt. Xe chạy đường đèo, xóc nhấp liên tục làm tải trọng lặp lên các mối nối, gây nứt dạng mệt mỏi (fatigue crack).
- Nhiệt (Thermal Stress): Sự chênh lệch nhiệt độ lớn giữa lúc nổ máy và dừng xe tạo ra ứng suất nhiệt, làm bong tấm cách nhiệt (heat shield) hoặc gây nứt ở các vị trí hàn cũ.
- Lão hóa tự nhiên: Vật liệu theo thời gian (thường sau 5-7 năm) sẽ suy giảm độ bền, đặc biệt với pô thép mạ kẽm.
Có thể bạn quan tâm: Gửi Xe Ô Tô Vào Bệnh Viện Việt Đức: Bí Quyết Tìm Chỗ Đỗ An Toàn Và Tiết Kiệm Thời Gian
2. Phân Tích Chi Tiết Các Dấu Hiệu Nhận Biết Pô Cần Hàn Sửa
Việc chẩn đoán sớm giúp tránh hư hỏng lan rộng, nguy hiểm hơn như rò rỉ khí độc vào cabin.
- Dấu hiệu 1: Tiếng ồn “nổ trần” hoặc “rè rè” đột ngột: Đây là triệu chứng rõ rệt nhất. Khí thải thoát ra qua lỗ thủng/nứt tại thân pô hoặc tại các mối nối (flange) khiến áp suất và lưu lượng khí bị thay đổi đột ngột, tạo ra âm thanh cộng hưởng, âm thanh nổ lớn, đặc biệt khi tăng tốc hoặc chạy ở vòng tua cao. Tiếng ồn này khác với tiếng ồn thông thường của pô, thường là âm thanh kim loại “cộc cộc” hoặc “bụp bụp” rời rạc.
- Dấu hiệu 2: Mùi khí thải nồng nặc bất thường trong cabin: Hệ thống pô bị rò rỉ tại các đoạn gần cabin (thường là ống chính dưới sàn) có thể khiến khí thải, trong đó chứa carbon monoxide (CO) – khí độc không màu không mùi, lọt vào khoang lái thông qua các khe hở, cửa sổ mở. Đây là nguy hiểm cực kỳ nghiêm trọng đe dọa sức khỏe và tính mạng. Dấu hiệu nhận thấy là mùi khói, mùi xăng chưa đốt cháy hoàn toàn nồng nặc.
- Dấu hiệu 3: Giảm hiệu suất động cơ và tiêu hao nhiên liệu bất thường: Một lỗ thủng lớn trên ống xả chính (trước cataly) sẽ làm mất cân bằng hệ thống O2 sensor (cảm biến oxy). ECU (bộ điều khiển động cơ) nhận tín hiệu sai, phun xăng/điều chỉnh không khí không chính xác, dẫn đến hỏng hóc催化 converter (nếu có) và tình trạng động cơ “ngạt”, tăng tốc chậm, giảm mô-men, đồng thời mức tiêu hao nhiên liệu tăng đáng kể (có thể lên đến 15-20%).
- Dấu hiệu 4: Phát hiện trực quan vết gỉ sét, nứt, thủng: Kiểm tra định kỳ dưới gầm xe (có thể dùng đèn pin). Tập trung vào các vị trí: đầu nối ống pô với động cơ (exhaust manifold flange), các khúc uốn cong, và đoạn ống chạy dưới sàn gầm. Gỉ sét xung quanh các vết nứt (“gỉ sét phát triển”) là dấu hiệu rõ ràng. Nếu thấy lỗ thủng rõ ràng (kích thước từ vài mm trở lên), cần xử lý ngay.
- Dấu hiệu 5: Độ ồn phòng máy (khoang động cơ) tăng bất thường: Khi pô gần động cơ bị rò rỉ (ví dụ tại đầu nối manifold), tiếng ồn từ động cơ sẽ được truyền trực tiếp ra ngoài qua lỗ thủng, làm cabin trở nên ồn ào hơn bình thường, đặc biệt khi nổ máy.
3. So Sánh Chi Tiết: Hàn Pô vs. Thay Mới Toàn Bộ
Việc lựa chọn giữa hàn pô và thay pô mới cần dựa trên mức độ hư hỏng, tuổi thọ xe và tài chính.
| Tiêu Chí | Hàn Pô Xe Ô Tô | Thay Mới Toàn Bộ Pô |
|---|---|---|
| Chi Phí | Thấp hơn đáng kể (chỉ từ 500k – 2 triệu). Chỉ tốn phí thợ và vật liệu hàn. | Cao. Chi phí phụ tùng (pô nguyên bộ hoặc OEM) từ vài triệu đến chục triệu tùy dòng xe, cộng phí thợ. |
| Thời Gian | Nhanh (1-3 giờ). Chỉ xử lý vị trí hư hỏng. | Lâu hơn (2-4 giờ). Cần tháo tháo, lắp đặt toàn bộ hệ thống. |
| Tính Nguyên Bản | Bảo toàn được pô gốc của nhà sản xuất, rất quan trọng với xe cổ, xe sưu tầm hoặc người thích giữ nguyên trang bị. | Mất đi bộ phận gốc, thay bằng pô saumarket hoặc nhà sản xuất thay thế. |
| Độ Bền Sau Sửa | Phụ thuộc hoàn toàn vào kỹ thuật và vật liệu. Nếu hàn tốt (đặc biệt là hàn TIG trên thép không gỉ), mối hàn có thể bền 5-10 năm. Nếu hàn kém, dễ bị gỉ lại tại vị trí hàn. | Độ bền cao và ổn định, tương đương hoặc gần bằng pô gốc (nếu là phụ tùng chính hãng). |
| Bảo Vệ Môi Trường | Tối ưu. Tái sử dụng bộ phận còn tốt, giảm chất thải kim loại và năng lượng sản xuất mới. | Tạo thêm rác thải công nghiệp từ phụ tùng đóng gói, vận chuyển. |
| Phạm Vi Áp Dụng | Chỉ áp dụng khi hư hỏng cục bộ (thủng, nứt nhỏ, gỉ sét tập trung). Không khắc phục được tình trạng pô mục nát, gỉ loét toàn bộ thân ống. | Áp dụng khi pô hư hỏng nghiêm trọng, lan rộng hoặc muốn nâng cấp hiệu suất/thiết kế. |
Kết luận phân tích: Hàn pô là lựa chọn tối ưu về mặt kinh tế và kỹ thuật cho 80% trường hợp hư hỏng cục bộ. Nó giữ lại bộ phận gốc, tiết kiệm chi phí và thân thiện môi trường. Thay mới chỉ được khuyến nghị khi pô đã bị ăn mòn nặng, nhiều điểm nứt, hoặc chủ xe muốn nâng cấp hệ thống ống xả để tối ưu âm thanh/hiệu suất.
4. Quy Trình Hàn Pô Xe Ô Tô Chuyên Nghiệp Chuẩn Mực
Một quy trình hàn chuyên nghiệp là sự kết hợp giữa kỹ thuật viên lành nghề, dụng cụ chính xác và vật liệu phù hợp. Dưới đây là các bước chi tiết:
Bước 1: Chẩn Đoán & Kiểm Tra Toàn Diện
- Phương pháp: Kỹ thuật viên nâng xe (bằng cẩu hoặc bánh xe), tháo ống xả (hoặc một phần) nếu cần để kiểm tra toàn bộ chiều dài.
- Công cụ: Đèn kiểm tra, dụng cụ tháo lắp, máy soi (nếu cần).
- Nhiệm vụ: Xác định tất cả các vị trí hư hỏng (thủng, nứt, gỉ sét diện rộng). Đánh dấu rõ ràng. Kiểm tra độ dày thép tại vị trí gỉ sét. Nếu độ dày giảm dưới 50% (thép gốc thường 1.2-1.5mm), nên cân nhắc thay đoạn ống thay vì hàn.
Bước 2: Chuẩn Bị Bề Mặt Hàn – Bước Quyết Định Đến 70% Độ Bền
- Vệ sinh hoàn toàn: Dùng bàn chải kim loại (wire brush) và dung dịch tẩy gỉ (ví dụ: dung dịch axit citric) làm sạch vùng cần hàn và vùng xung quanh ít nhất 5cm. Loại bỏ hoàn toàn bụi bẩn, dầu mỡ, lớp sơn cũ và gỉ sét lửa (rust scale). Bề mặt phải sáng, trần trụi, bằng phẳng.
- Gia công bề mặt: Dùng máy mài (grinder) có đĩa mài kim loại (flap disc) để mài nhẵn vùng hàn và tạo thành một khe hàn hình V (V-groove) nếu vết nứt sâu hoặc thủng lớn. Điều này giúp mối hàn thẩm thấu sâu, chắc chắn. Với lỗ thủng nhỏ, chỉ cần mài phẳng quanh rìa lỗ.
- Làm sạch cuối cùng: Dùng khí nén (bình oxy-acetylene hoặc máy thổi) thổi sạch bụi mài. Lau khô bằng khăn sạch không xơ. Bề mặt phải hoàn toàn khô và sạch.
Bước 3: Lựa Chọn Phương Pháp & Vật Liệu Hàn Chính Xác
- Vật liệu pô: Thép không gỉ (SS 409, 304) – phổ biến nhất. Thép mạ kẽm – dễ hàn nhưng dễ gỉ tại vùng hàn nếu không xử lý.
- Phương pháp ưu tiên: Hàn TIG (GTAW):
- Ưu điểm: Sử dụng điện cực bằng tungsten không tan, bảo vệ khí Argon (hoặc Argon/Helium mix). Nhiệt độ kiểm soát chính xác, ít bị oxi hóa, tạo mối hàn sạch, đẹp, ít hoặc không cần gia công sau. Lý tưởng nhất cho pô thép không gỉ.
- Que hàn: Chọn que hàn thép không gỉ ER308L/ER316L (tương thích với SS 304/409). Đường kính 1.6mm hoặc 2.0mm.
- Phương pháp thay thế: Hàn MIG (GMAW):
- Sử dụng dây cáp kim loại (wire) tự động, khí bảo vệ Argon/CO2 mix (thường 75%Ar/25%CO2).
- Nhanh hơn TIG, phù hợp với thép carbon/ mạ kẽm. Tuy nhiên, dễ tạo ra spatter (tia lửa văng) và cần gia công sau nhiều hơn.
- Phương pháp cơ bản: Hàn que (SMAW):
- Dùng điện cực bao bọc (electrode). Phù hợp với thép carbon, nơi không có khí bảo vệ. Tuy nhiên, tạo nhiều tro (slag), cần đập gọt đi và dễ gây oxi hóa. Ít được dùng cho pô thép không gỉ chất lượng cao.
Bước 4: Thực Hiện Hàn & Kiểm Soát Nhiệt
- Thiết lập máy hàn: Điều chỉnh dòng điện (Amperage) và điện áp (Voltage) phù hợp với độ dày vật liệu và đường kính que/dây. Tham khảo bảng hướng dẫn nhà sản xuất que hàn.
- Kỹ thuật hàn:
- Hàn TIG: Dùng arc start (tia lửa cao), di chuyển đầu hàn chậm, đều, tạo mối hàn liền mạch (string bead) hoặc vòng tròn tại vị trí thủng. Không để pô bị “cháy xém” (overheat) làm biến dạng.
- Hàn MIG: Dùng chế độ “short arc” hoặc “globular” tùy tình huống.
- Kiểm soát nhiệt: Pô là ống rỗng, dễ biến dạng. Cần hàn xen kẽ (intermittent welding) – hàn một đoạn ngắn, để nguội, rồi hàn đoạn khác. Tránh hàn liên tục dài gây nhiệt tích tụ, làm cong ống.
Bước 5: Hoàn Thiện & Kiểm Tra Chất Lượng
- Gia công sau hàn: Dùng đá mài (grinder) với đĩa mài nhẹ nhàng để làm phẳng, mài nhẵn mối hàn, tránh tạo điểm cao su (stress riser) gây nứt mới. Mối hàn sau khi mài phải liền mạch, không có lỗ hổng, rỗ sâu (porosity).
- Kiểm tra trực quan & cảm nhận: Dùng tay sờ, kiểm tra xem có lỗ hổng, bong tróc nào không.
- Kiểm tra kín khí (Bắt buộc): Đây là bước QUAN TRỌNG NHẤT. Có 2 cách:
- Kiểm tra bằng nước: Phun nước áp lực vào bên trong ống (có cách ly đầu nối), quan sát bên ngoài xem có bọt khí thoát ra không.
- Kiểm tra bằng khí: Dùng bơm hơi và bình chứa nước tạo áp suất nhỏ, ngâm đầu mối hàn vào nước.
- Phủ lớp bảo vệ: Sau khi hàn và kiểm tra kín, bắt buộc phải:
- Xử lý chống gỉ: Dùng bột chống gỉ (converter) hoặc sơn lót chống gỉ chuyên dụng cho thép không gỉ (ví dụ: sơn chống nhiệt và gỉ như loại sơn ceramic-based).
- Phủ sơn chống nhiệt: Phủ một lớp sơn chịu nhiệt (high-temp paint) lên mối hàn và vùng xung quanh để bảo vệ khỏi nhiệt độ khí thải cao (có thể lên đến 600-800°C) và chống ăn mòn nhiệt. Lớp sơn này cũng giúp thẩm mỹ.
- Lắp ráp & Test: Lắp pô trở lại xe, siết chặt các bulông, đai kẹp. Nổ máy, nghe âm thanh, kiểm tra xem còn rò rỉ khí không. Chạy thử xe, quan sát nhiệt độ và âm thanh.
5. Lời Khuyên Chuyên Gia: Khi Nào Nên Hàn & Ai Nên Thực Hiện
- NÊN HÀN: Khi hư hỏng cục bộ, xác định được rõ ràng (1-3 điểm thủng/nứt nhỏ, gỉ sét khu vực hạn chế), pô còn độ dày thép đủ (>1.0mm), và chủ xe muốn giữ pô gốc.
- NÊN THAY MỚI: Khi pô gỉ loét toàn bộ thân ống, nhiều điểm nứt rạn rộng, độ dày thép giảm mạnh, hoặc khi muốn nâng cấp hệ thống ống xả để cải thiện âm thanh/hiệu suất.
- AI NÊN THỰC HIỆN: TUYỆT ĐỐI KHÔNG tự ý hàn nếu không có kinh nghiệm. Cần tìm xưởng sửa chữa xe/chuyên gia sửa pô có:
- Máy hàn TIG/MIG chuyên dụng, chất lượng.
- Kỹ thuật viên được đào tạo bài bản về hàn kim loại không gỉ.
- Có quy trình kiểm tra kín khí sau hàn rõ ràng.
- Sử dụng vật liệu (que hàn, sơn) đúng chuẩn với pô gốc.
Tóm lại, hàn pô xe ô tô là một kỹ thuật sửa chữa có giá trị, bền vững và tiết kiệm nếu được thực hiện đúng quy trình, đúng vật liệu và bởi bàn tay lành nghề. Việc bỏ qua bước chuẩn bị bề mặt hoặc kiểm tra kín khí là nguyên nhân chính dẫn đến thất bại, phải hàn lại nhiều lần. Chủ xe cần hiểu rõ tình trạng xe của mình và lựa chọn địa chỉ uy tín để đảm bảo an toàn tuyệt đối và hiệu quả lâu dài cho hệ thống ống xả.
Lời khuyên từ chuyên gia peugeotninhbinh3s.vn: Đừng xem nhẹ dấu hiệu bất thường từ hệ thống ống xả. Một mối hàn chuyên nghiệp không chỉ khôi phục âm thanh mà còn đảm bảo an toàn cho bạn và hành khách, đồng thời bảo vệ động cơ khỏi các lỗi liên quan đến cảm biến oxy và cataly. Để được tư vấn chi tiết về tình trạng pô xe và các giải pháp sửa chữa tối ưu nhất, hãy liên hệ với các gara chuyên sâu về hàn pô và sửa chữa hệ thống ống xả có uy tín trong khu vực của bạn. Cập nhật thêm kiến thức về bảo dưỡng định kỳ xe ô tô và chẩn đoán lỗi động cơ tại peugeotninhbinh3s.vn để nâng cao trải nghiệm lái xe an toàn và hiệu quả.