
Có thể bạn quan tâm: Joe Myers Toyota: Hành Trình Đột Phá Của Một Thương Hiệu Ô Tô Được Yêu Thích
1. Giới thiệu tổng quan về Kanban và vai trò của Toyota
Kanban (看板) là một thuật ngữ tiếng Nhật, dịch ra tiếng Việt thường được hiểu là “bảng hiệu” hay “thẻ tín hiệu”. Ban đầu, hệ thống Kanban được Toyota phát triển vào những năm 1950 như một công cụ trực quan để kiểm soát lưu lượng vật tư và thông tin trong quá trình sản xuất ô tô. Mục tiêu chính của Kanban là giảm tồn kho, tối ưu hóa quy trình và nâng cao năng suất mà không cần dùng đến các hệ thống quản lý phức tạp hay công nghệ cao.
Toyota đã biến Kanban thành một phần cốt lõi của Hệ thống Sản xuất Toyota (Toyota Production System – TPS), đồng thời là nền tảng cho các phương pháp Lean Manufacturing hiện đại. Các doanh nghiệp trên toàn thế giới, từ ngành công nghiệp nặng đến dịch vụ phần mềm, đã học hỏi và áp dụng Kanban để tạo ra các quy trình “tái tạo” (pull) thay vì “đẩy” (push), giúp giảm lãng phí và tăng tính linh hoạt.
Trong bài viết này, chúng ta sẽ đi sâu vào Kanban Card Toyota – loại thẻ tín hiệu đặc trưng nhất của hệ thống, khám phá nguồn gốc, cấu trúc, cơ chế hoạt động, những lợi ích thực tiễn và cách triển khai hiệu quả trong môi trường sản xuất và cả các lĩnh vực phi sản xuất.
Có thể bạn quan tâm: Jacksonville Toyota Dealers: Khám Phá Địa Chỉ Uy Tín, Dịch Vụ Hoàn Hảo Và Những Lợi Ích Khi Mua Xe Toyota Tại Jacksonville
2. Lịch sử hình thành Kanban Card tại Toyota
2.1. Bối cảnh công nghiệp Nhật Bản sau chiến tranh
Sau Thế chiến II, Nhật Bản phải đối mặt với hạn chế nghiêm trọng về nguyên liệu, vốn và năng lực sản xuất. Các nhà quản lý và kỹ sư tại Toyota, trong đó có Taiichi Ohno – người được xem là “cha đẻ” của TPS – đã phải tìm ra cách sản xuất với tối thiểu nguyên liệu nhưng vẫn đáp ứng nhu cầu ngày càng tăng của thị trường.
2.2. Ý tưởng “điểm kéo” (Pull System)
Ohno nhận ra rằng phương pháp “đẩy” (push) – sản xuất theo kế hoạch dự báo mà không xét tới nhu cầu thật sự – dẫn đến tồn kho lớn, lãng phí và giảm khả năng phản hồi nhanh. Thay vào đó, ông đề xuất một hệ thống kéo (pull system), trong đó mỗi công đoạn chỉ sản xuất khi nhận được tín hiệu từ công đoạn tiếp theo.
2.3. Sự ra đời của thẻ Kanban
Để truyền tải tín hiệu này một cách trực quan và không phụ thuộc vào công nghệ, Ohno thiết kế thẻ Kanban (Kanban Card). Thẻ này được gắn vào các thùng, khay hoặc pallet chứa phụ tùng, và di chuyển cùng vật tư trong dây chuyền. Khi thẻ tới vị trí cuối cùng (đầu ra), nó sẽ được đưa ngược lại để yêu cầu sản xuất thêm.
2.4. Phát triển và chuẩn hoá
Trong những năm 1970-1980, Toyota tiếp tục cải tiến thiết kế thẻ, bổ sung các thông tin quan trọng như mã sản phẩm, số lượng, ngày sản xuất, và “cấp độ ưu tiên”. Đồng thời, hệ thống Kanban được kết hợp với các công cụ Lean khác như Jidoka (tự động dừng khi có lỗi) và Heijunka (cân bằng tải).
Có thể bạn quan tâm: Iq Test Toyota: Khám Phá Đánh Giá Trí Tuệ Thông Qua Các Bài Kiểm Tra Thông Minh Của Toyota
3. Cấu trúc và nội dung của Kanban Card Toyota
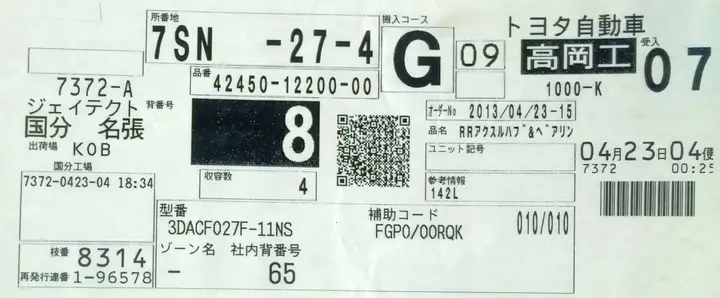
Một Kanban Card tiêu chuẩn của Toyota thường bao gồm các thành phần sau:
| Thành phần | Mô tả | Ý nghĩa |
|---|---|---|
| Mã sản phẩm (Part Number) | Số hiệu duy nhất của bộ phận | Xác định chính xác loại vật tư |
| Mô tả ngắn gọn | Tên, kích thước, hoặc đặc tính | Giúp công nhân nhận dạng nhanh |
| Số lượng (Quantity) | Số lượng đơn vị trong lô | Đảm bảo không sản xuất quá hoặc thiếu |
| Ngày tạo (Date) | Ngày thẻ được in hoặc cập nhật | Kiểm soát thời gian tồn kho |
| Số lô (Lot/Batch No.) | Đánh dấu lô sản xuất | Theo dõi chất lượng |
| Vị trí lưu trữ (Location) | Nơi vật tư hiện đang ở | Dễ dàng truy xuất trong kho |
| Màu sắc | Được phân loại theo loại vật tư hoặc mức độ ưu tiên | Nhận diện nhanh bằng mắt |
| Biểu tượng “Signal” | Thường là một hình mũi tên hoặc biểu tượng “đánh dấu” | Chỉ ra hướng di chuyển của thẻ (từ nhà cung cấp đến nhà máy, hoặc ngược lại) |
3.1. Màu sắc và phân loại
Toyota sử dụng mã màu để phân biệt các loại Kanban:
- Màu xanh: Vật tư tiêu chuẩn, không có hạn chế đặc biệt.
- Màu đỏ: Vật tư quan trọng, cần ưu tiên sản xuất.
- Màu vàng: Vật tư có thời gian bảo quản ngắn, cần quay vòng nhanh.
- Màu trắng: Thẻ “công cụ” (operation kanban) – chỉ ra công đoạn cần thực hiện.
3.2. Hai loại Kanban chính
- Production Kanban (Kanban Sản Xuất) – Yêu cầu sản xuất một lô vật tư mới.
- Withdrawal Kanban (Kanban Rút Vật Tư) – Cho phép rút vật tư từ kho để đưa vào dây chuyền.
Trong thực tiễn, hai loại này thường được gắn trên cùng một thẻ (two‑in‑one) để đơn giản hoá quy trình.
4. Cơ chế hoạt động của Kanban Card trong dây chuyền sản xuất
4.1. Quy trình “Pull” cơ bản
- Công đoạn A (đầu vào) hoàn thành → Thẻ Kanban (Production) được gắn vào lô sản phẩm và chuyển tới công đoạn B.
- Khi công đoạn B tiêu thụ lô vật tư, thẻ Withdrawal được đưa ngược lại tới kho trung gian để yêu cầu bổ sung.
- Kho trung gian nhận thẻ Withdrawal → Gửi thẻ Production tới công đoạn A (hoặc nhà cung cấp) để sản xuất lô mới.
- Vòng lặp tiếp tục, tạo thành một vòng lặp kín (closed loop) giúp cân bằng sản xuất với nhu cầu thực tế.
4.2. Định mức (Kanban Quantity)
Số lượng vật tư mỗi thẻ yêu cầu (còn gọi là Kanban size) được tính dựa trên:
- Tốc độ tiêu thụ của công đoạn tiếp theo (demand rate).
- Thời gian chu kỳ (lead time) từ khi đặt hàng tới khi vật tư tới.
- Mức độ an toàn tồn kho (safety stock).
Công thức chuẩn:
Kanban size = (Demand per day × Lead time) + Safety stock
Việc tối ưu hoá Kanban size giúp giảm tồn kho mà vẫn tránh “stock‑out”.
4.3. Lưu trữ và quản lý thẻ
Toyota thường sử dụng kệ Trello‑style (các khung nhựa hoặc gỗ) để đặt thẻ. Mỗi vị trí trên kệ đại diện cho một trạng thái: Ready, In Process, Waiting, Done. Khi thẻ di chuyển, công nhân chỉ cần kéo thẻ sang vị trí mới – một hành động đơn giản, giảm thiểu sai sót.
5. Lợi ích thực tiễn của Kanban Card Toyota
| Lợi ích | Mô tả chi tiết |
|---|---|
| Giảm tồn kho | Nhờ hệ thống kéo, sản xuất chỉ đáp ứng nhu cầu thực tế, giảm chi phí lưu kho. |
| Tăng tính minh bạch | Thẻ Kanban cung cấp thông tin ngay lập tức về vị trí, số lượng và trạng thái của vật tư. |
| Cải thiện thời gian phản hồi | Khi nhu cầu thay đổi, chỉ cần điều chỉnh số thẻ hoặc kích thước Kanban, không cần thay đổi kế hoạch sản xuất lớn. |
| Giảm lỗi và lãng phí | Khi vật tư hết, công đoạn dừng lại (Jidoka), ngăn ngừa sản xuất lỗi. |
| Thúc đẩy tinh thần làm việc nhóm | Mỗi công đoạn đều “nhìn thấy” nhu cầu của nhau, tạo ra trách nhiệm chung. |
| Dễ triển khai | Không yêu cầu phần mềm phức tạp; chỉ cần thẻ, kệ và quy trình chuẩn. |
| Áp dụng đa ngành | Ngoài sản xuất, Kanban Card còn dùng trong quản lý dự án, dịch vụ y tế, công nghệ thông tin. |
6. Ứng dụng Kanban Card trong các ngành nghề khác nhau
6.1. Phần mềm và phát triển Agile
Trong môi trường Agile, Kanban board (bảng Kanban) là phiên bản điện tử của thẻ giấy. Các “card” đại diện cho các user story, bug, hoặc task. Các cột To Do → In Progress → Review → Done tương tự như các trạng thái trong dây chuyền sản xuất Toyota.
6.2. Y tế – Quản lý thuốc và vật tư
Bệnh viện có thể dán thẻ Kanban lên các tủ thuốc. Khi thuốc giảm xuống mức tối thiểu, thẻ được đưa ngược lại tới kho dược để đặt hàng, tránh tình trạng hết thuốc cấp cứu.
Có thể bạn quan tâm: Kaizen Của Toyota: Bí Quyết Cải Tiến Liên Tục Và Thành Công Bền Vững
6.3. Ngành thực phẩm
Chuỗi cung ứng thực phẩm tươi sống cần phản ứng nhanh với nhu cầu. Kanban Card giúp kiểm soát ngày hết hạn, số lượng nhập xuất, giảm lãng phí thực phẩm.
6.4. Dịch vụ khách sạn
Hệ thống Kanban được dùng để quản lý đồ dùng phòng (tối thiểu khăn, gối, đồ dùng cá nhân). Khi thẻ “khép” (không còn) thì bộ phận housekeeping nhận tín hiệu đặt hàng.
7. Các bước triển khai Kanban Card Toyota trong doanh nghiệp
Bước 1: Đánh giá quy trình hiện tại
- Xác định các công đoạn, thời gian chu kỳ, mức tồn kho hiện có.
- Lập bản đồ value stream (dòng giá trị) để nhận diện lãng phí.
Bước 2: Xác định mức độ tiêu thụ và lead time
- Thu thập dữ liệu thực tế trong 1–2 tháng để tính demand per day và lead time.
Bước 3: Thiết kế Kanban size
- Áp dụng công thức Kanban size, quyết định số lượng thẻ cần cho mỗi mặt hàng.
Bước 4: Thiết kế thẻ Kanban
- Chọn màu sắc, bố cục thông tin, chất liệu giấy (thường dùng giấy kraft chịu lực).
Bước 5: Xây dựng không gian lưu trữ
- Lắp đặt kệ, bảng trello, hoặc hệ thống RFID nếu muốn tự động hoá.
Bước 6: Đào tạo nhân viên
- Giải thích nguyên tắc “pull”, cách di chuyển thẻ, và trách nhiệm của từng người.
Bước 7: Thử nghiệm và điều chỉnh
- Bắt đầu với một dòng sản phẩm hoặc một bộ phận, đo lường KPIs (tồn kho, thời gian chu kỳ, tỷ lệ lỗi) và tinh chỉnh Kanban size.
Bước 8: Mở rộng và chuẩn hoá
- Khi mô hình ổn định, nhân rộng sang các dòng sản phẩm khác, tạo chuẩn SOP (Standard Operating Procedure) cho toàn công ty.
8. Những sai lầm thường gặp khi áp dụng Kanban Card và cách tránh
| Sai lầm | Nguyên nhân | Giải pháp |
|---|---|---|
| Quá nhiều thẻ (over‑Kanban) | Không tính đúng lead time hoặc an toàn tồn kho quá cao. | Rà soát lại dữ liệu, giảm số thẻ, áp dụng continuous improvement (Kaizen). |
| Thiếu đồng nhất màu sắc | Không có quy chuẩn nội bộ. | Xây dựng quy tắc màu sắc và đưa vào tài liệu chuẩn. |
| Thẻ bị mất hoặc hỏng | Chất liệu giấy kém, không có hệ thống dự phòng. | Dùng giấy dày, laminate, hoặc gắn thẻ RFID để theo dõi. |
| Không phản hồi khi thẻ “stock‑out” | Thiếu quyền quyết định tại cấp trung gian. | Giao quyền quyết định cho người quản lý kho, thiết lập quy trình “alert”. |
| Không cập nhật thông tin | Thời gian thay đổi nhu cầu nhanh, thẻ cũ không phản ánh thực tế. | Thiết lập lịch cập nhật định kỳ (hàng tuần) và sử dụng phần mềm hỗ trợ để in thẻ mới. |
9. So sánh Kanban Card Toyota với các công cụ quản lý hiện đại
| Tiêu chí | Kanban Card (Toyota) | Phần mềm Kanban (Jira, Trello) | ERP/MRP |
|---|---|---|---|
| Chi phí triển khai | Thấp (giấy, kệ) | Trung bình (license, training) | Cao (cấu hình, bảo trì) |
| Tính trực quan | Rất cao (thấy được vật tư thực) | Tốt (giao diện đồ họa) | Thấp (dữ liệu ẩn) |
| Độ linh hoạt | Dễ thay đổi kích thước, màu | Dễ tùy biến workflow | Phức tạp, cần thay đổi cấu hình |
| Khả năng tích hợp | Hạn chế (có thể kết hợp RFID) | Dễ tích hợp API | Thông thường tích hợp toàn bộ hệ thống |
| Độ tin cậy | Không phụ thuộc vào công nghệ | Phụ thuộc vào server | Phụ thuộc vào hệ thống IT |
| Thích hợp cho | Sản xuất, kho, môi trường ít công nghệ | Dịch vụ, phần mềm, công việc tri thức | Doanh nghiệp lớn, đa quốc gia |
Mặc dù công nghệ hiện đại đang dần thay thế giấy, Kanban Card Toyota vẫn giữ vị trí quan trọng trong các môi trường sản xuất cần phản hồi nhanh, chi phí thấp và độ tin cậy cao.
10. Tương lai của Kanban Card: Kết hợp công nghệ số
10.1. RFID và IoT
Nhiều nhà máy hiện nay gắn thẻ RFID vào Kanban Card. Khi thẻ di chuyển, cảm biến tự động cập nhật vị trí, số lượng và thời gian trên hệ thống MES (Manufacturing Execution System). Điều này giúp:
- Giảm lỗi nhập liệu.
- Theo dõi thời gian chu kỳ chính xác.
- Dự đoán nhu cầu dựa trên dữ liệu thời gian thực.
10.2. Ứng dụng AI trong tối ưu Kanban size
AI có thể phân tích lịch sử tiêu thụ, biến động thị trường và đề xuất Kanban size tối ưu mỗi ngày, giảm thiểu tồn kho và tránh “stock‑out”.
10.3. Kanban Card điện tử (e‑Kanban)
Các công ty lớn như Toyota, Nissan đã thử nghiệm e‑Kanban – thẻ ảo hiển thị trên màn hình hoặc thiết bị di động. Khi vật tư được rút, hệ thống tự động gửi tín hiệu điện tử tới nhà cung cấp. Tuy nhiên, e‑Kanban vẫn cần cơ sở hạ tầng mạng ổn định và đào tạo nhân viên.
11. Kết luận
Kanban Card Toyota không chỉ là một công cụ quản lý vật tư đơn giản; nó là biểu tượng của triết lý Lean – “làm ít hơn, nhưng tốt hơn”. Nhờ vào tính trực quan, chi phí thấp và khả năng thích ứng cao, Kanban Card đã và đang giúp hàng ngàn doanh nghiệp trên toàn cầu giảm lãng phí, tăng năng suất và cải thiện phản hồi thị trường.
Việc áp dụng Kanban Card thành công đòi hỏi hiểu rõ nguyên tắc pull, định mức Kanban size chính xác, và đào tạo nhân viên để họ trở thành những “người giữ thẻ” (card keepers) có trách nhiệm. Khi được kết hợp với công nghệ hiện đại như RFID, IoT và AI, Kanban Card sẽ tiếp tục phát triển, mang lại giá trị to lớn cho cả sản xuất truyền thống và các ngành công nghiệp 4.0.
Nếu doanh nghiệp của bạn đang tìm kiếm một giải pháp giảm tồn kho, tăng tính minh bạch và nâng cao hiệu suất mà không cần đầu tư vào hệ thống phần mềm phức tạp, thì Kanban Card Toyota là lựa chọn đáng cân nhắc. Hãy bắt đầu từ một dòng sản phẩm thử nghiệm, học hỏi qua các vòng Kaizen, và dần dần mở rộng tới toàn bộ tổ chức – bạn sẽ thấy sự khác biệt rõ rệt trong thời gian ngắn.