
Có thể bạn quan tâm: Toyota Philippines: Hành Trình Đột Phá Và Tầm Nhìn Tương Lai
1. Giới thiệu tổng quan về Toyota Production System (TPS)
Toyota Production System (TPS), hay còn gọi là Hệ thống sản xuất Toyota, là một trong những mô hình quản lý sản xuất tiên tiến nhất thế giới, được sáng lập bởi Kiichiro Toyoda và phát triển mạnh mẽ dưới sự lãnh đạo của Taiichi Ohno và Shigeo Shingo trong những thập kỷ 1950‑1970. TPS không chỉ là một bộ quy trình kỹ thuật, mà còn là triết lý kinh doanh, văn hoá tổ chức và cách tiếp cận toàn diện nhằm tối ưu hoá nguồn lực, nâng cao chất lượng và giảm thiểu lãng phí.
1.1. Nguồn gốc và bối cảnh ra đời
Sau Thế chiến thứ Hai, Nhật Bản phải đối mặt với nguồn lực tài chính và nguyên vật liệu khan hiếm. Toyota, một công ty ô tô mới thành lập, không có khả năng đầu tư vào các công nghệ sản xuất tốn kém như các đối thủ phương Tây. Do đó, Toyota tìm cách “làm nhiều hơn với ít hơn” – một nguyên tắc sau này được gọi là lean manufacturing (sản xuất tinh gọn). Sự thành công của TPS đã chứng minh rằng, với một hệ thống quản lý thông minh, doanh nghiệp có thể đạt được năng suất cao, chi phí thấp và chất lượng vượt trội mà không cần đầu tư lớn vào thiết bị.
1.2. Hai trụ cột chính của TPS
TPS được xây dựng dựa trên hai trụ cột cốt lõi:
| Trụ cột | Nội dung | Ý nghĩa |
|---|---|---|
| Jidoka (tự động hoá với con người) | Tự động dừng máy khi phát hiện lỗi, cho phép nhân viên can thiệp ngay lập tức. | Ngăn ngừa lỗi lan tỏa, nâng cao chất lượng và giảm thời gian sửa chữa. |
| Just‑In‑Time (JIT) | Sản xuất đúng thời điểm, đúng số lượng, đúng mẫu mã dựa trên nhu cầu thực tế. | Giảm tồn kho, giảm chi phí lưu kho và tăng tốc độ đáp ứng khách hàng. |
Hai trụ cột này cùng với các công cụ phụ trợ như Kaizen (cải tiến liên tục), Heijunka (cân bằng sản xuất), Kanban (hệ thống tín hiệu), và 5S (sắp xếp, sạch sẽ, sắp xếp, tiêu chuẩn hoá, duy trì) tạo thành một hệ thống đồng bộ, linh hoạt và bền vững.
Có thể bạn quan tâm: Toyota Ph: Hành Trình Đột Phá Và Tầm Ảnh Hưởng Của Thương Hiệu Ô Tô Nhật Bản Tại Philippines
2. Các nguyên tắc cốt lõi của Toyota Production
2.1. Loại bỏ lãng phí (Muda)
Toyota xác định 7 loại lãng phí truyền thống, sau này mở rộng thành 8 khi bổ sung waste of underutilized talent (lãng phí năng lực con người):
| Loại lãng phí | Mô tả | Ví dụ thực tế |
|---|---|---|
| Overproduction (Sản xuất thừa) | Sản xuất nhiều hơn nhu cầu thực tế. | Sản xuất 1000 xe nhưng chỉ có 800 đơn hàng. |
| Waiting (Chờ đợi) | Thời gian chờ không tạo giá trị. | Nhân viên chờ linh kiện tới. |
| Transport (Vận chuyển) | Di chuyển vật liệu không cần thiết. | Vận chuyển linh kiện qua nhiều nhà kho. |
| Extra processing (Xử lý thừa) | Thực hiện công đoạn không cần thiết. | Sơn lại bề mặt đã đạt tiêu chuẩn. |
| Inventory (Tồn kho) | Duy trì lượng hàng tồn quá mức. | Kho linh kiện quá tải, gây lãng phí không gian. |
| Motion (Di chuyển) | Di chuyển không hiệu quả của con người. | Nhân công phải đi lại quá nhiều trong nhà máy. |
| Defects (Lỗi sản phẩm) | Sản phẩm không đạt tiêu chuẩn. | Lỗi hàn, phải sửa lại. |
| Unused talent (Năng lực chưa được khai thác) | Không tận dụng ý tưởng, sáng kiến của nhân viên. | Nhân viên có đề xuất cải tiến nhưng không được lắng nghe. |
2.2. Cải tiến liên tục – Kaizen
Kaizen không chỉ là một công cụ, mà là triết lý “luôn luôn làm tốt hơn”. Mỗi ngày, mỗi công nhân, mỗi quản lý đều được khuyến khích đề xuất cải tiến, dù là nhỏ nhất. Các đề xuất được ghi nhận, đánh giá và triển khai nếu có hiệu quả. Kết quả là, quy trình luôn được tối ưu hoá và doanh nghiệp duy trì lợi thế cạnh tranh.
2.3. Tôn trọng con người
TPS coi nhân viên là tài sản quan trọng nhất. Nhân viên được đào tạo đa kỹ năng (multi‑skill), có quyền dừng máy (Andon) khi phát hiện lỗi, và được tham gia quyết định trong các dự án cải tiến. Môi trường làm việc công bằng, thông tin minh bạch tạo động lực cho nhân viên gắn bó và sáng tạo.
2.4. Hệ thống Pull – Kanban
Thay vì sản xuất theo dự báo (push), Toyota sử dụng hệ thống kéo (pull) dựa trên nhu cầu thực tế của khách hàng và các bộ phận trong dây chuyền. Kanban là thẻ tín hiệu cho phép các bộ phận biết khi nào cần bổ sung nguyên vật liệu, khi nào dừng lại. Hệ thống này giúp giảm tồn kho, giảm thời gian chờ và tăng độ phản hồi nhanh.
2.5. Thiết kế sản phẩm để sản xuất dễ dàng (DFMA)
Toyota luôn cân nhắc tính khả thi trong sản xuất ngay từ giai đoạn thiết kế. Các bộ phận được thiết kế đơn giản, giảm số lượng chi tiết, tối ưu hoá lắp ráp, giúp giảm thời gian và chi phí sản xuất.
Có thể bạn quan tâm: Toyota P0504: Nguyên Nhân, Triệu Chứng Và Cách Khắc Phục Lỗi Đánh Giá Động Cơ
3. Cấu trúc tổ chức và quản lý trong Toyota Production
3.1. Mô hình “Hoshin Kanri” (Chiến lược triển khai)
“Hoshin Kanri” là phương pháp triển khai chiến lược từ cấp cao xuống tới các bộ phận thực thi. Các mục tiêu dài hạn (vision) được chia thành các mục tiêu ngắn hạn, các chỉ tiêu (KPIs) cụ thể và được gắn liền với các dự án Kaizen. Điều này giúp toàn bộ tổ chức đồng bộ hoá nỗ lực và đạt được kết quả nhất quán.
3.2. Vai trò của các nhà quản lý tuyến (Line Managers)
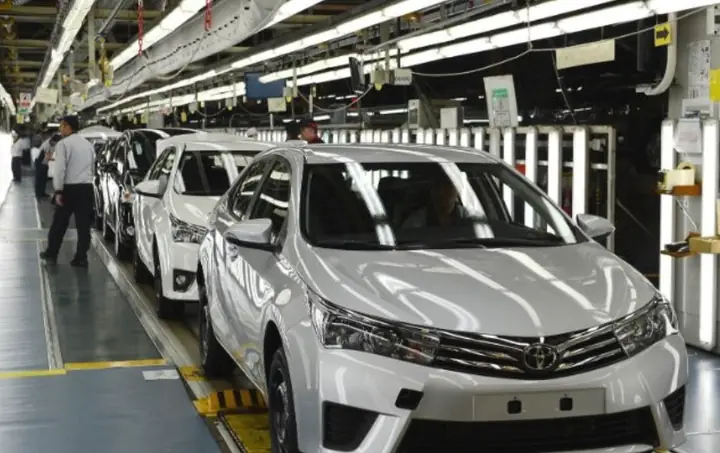
Trong TPS, nhà quản lý không chỉ là người giám sát mà còn là người đào tạo, hỗ trợ và khuyến khích nhân viên cải tiến. Họ phải “đi vào sàn sản xuất” (Gemba) thường xuyên, quan sát thực tế và đưa ra quyết định dựa trên dữ liệu thực.
Có thể bạn quan tâm: Toyota Philippines: Câu Chuyện Thành Công Và Tầm Ảnh Hưởng Đến Thị Trường Ô Tô Đông Nam Á
3.3. Hệ thống đo lường và phản hồi (PDCA)
Chu trình Plan‑Do‑Check‑Act (PDCA) là nền tảng cho mọi hoạt động cải tiến. Mỗi đề xuất Kaizen được lập kế hoạch, thực hiện, kiểm tra kết quả và chuẩn hoá nếu thành công. Nếu không đạt, quá trình sẽ được điều chỉnh và lặp lại.
4. Các công cụ thực tiễn trong Toyota Production
4.1. 5S – Sắp xếp, Sạch sẽ, Sắp xếp, Tiêu chuẩn hoá, Duy trì
5S giúp tạo môi trường làm việc sạch sẽ, ngăn nắp và an toàn, giảm thời gian tìm kiếm công cụ, giảm tai nạn và nâng cao tinh thần làm việc.
4.2. Andon – Hệ thống cảnh báo
Andon là đèn báo, âm thanh hoặc màn hình hiển thị cho phép công nhân dừng máy ngay khi phát hiện lỗi. Khi có lỗi, máy sẽ dừng và đội bảo trì sẽ đến xử lý ngay lập tức, ngăn ngừa lỗi lan tỏa.
4.3. Poka‑Yoke – Thiết bị phòng ngừa lỗi
Poka‑Yoke là các thiết bị, công cụ hoặc quy trình được thiết kế để ngăn ngừa lỗi con người, ví dụ: cảm biến không cho phép máy hoạt động nếu linh kiện chưa được lắp đúng.
4.4. Heijunka – Cân bằng dòng sản xuất
Heijunka giúp giảm biến động trong dây chuyền bằng cách lập kế hoạch sản xuất dựa trên mức cầu trung bình, chia nhỏ đơn hàng lớn thành các lô nhỏ hơn và đồng đều hơn.
5. Ứng dụng Toyota Production trong bối cảnh doanh nghiệp Việt Nam
5.1. Thực trạng sản xuất tại Việt Nam
Nhiều doanh nghiệp Việt Nam, dù trong lĩnh vực công nghiệp, dệt may, thực phẩm hay điện tử, vẫn còn tồn tại các vấn đề:
- Tồn kho quá mức: Do dự báo không chính xác, các công ty thường duy trì mức tồn kho lớn để “an toàn”.
- Lãng phí thời gian chờ: Do thiếu linh hoạt trong cung ứng nguyên vật liệu.
- Chất lượng không đồng đều: Thiếu hệ thống kiểm soát và phản hồi nhanh.
- Nhân lực chưa được khai thác tối đa: Đào tạo kỹ năng đa dạng còn hạn chế, sáng kiến cải tiến chưa được khuyến khích.
5.2. Lộ trình triển khai TPS cho doanh nghiệp Việt
| Giai đoạn | Hoạt động chính | Mục tiêu | Thời gian dự kiến |
|---|---|---|---|
| 1. Đánh giá hiện trạng | Kiểm tra quy trình, tồn kho, lỗi sản phẩm, mức độ đào tạo | Xác định lỗ hổng, lập kế hoạch | 1‑2 tháng |
| 2. Đào tạo nền tảng | Đào tạo 5S, Kaizen, Kanban cho toàn bộ nhân viên | Xây dựng văn hoá cải tiến | 2‑3 tháng |
| 3. Thử nghiệm pilot | Áp dụng Kanban và Andon ở một dây chuyền mẫu | Đánh giá hiệu quả, điều chỉnh | 3‑4 tháng |
| 4. Mở rộng quy mô | Triển khai JIT, Heijunka trên toàn nhà máy | Giảm tồn kho, tăng năng suất | 6‑12 tháng |
| 5. Hoàn thiện và chuẩn hoá | Áp dụng PDCA cho mọi dự án, thiết lập Hoshin Kanri | Đảm bảo duy trì cải tiến liên tục | 12‑18 tháng |
5.3. Các ví dụ thực tiễn thành công tại Việt Nam
- Công ty VinFast: Áp dụng Kanban và 5S trong dây chuyền lắp ráp xe điện, giảm thời gian lắp ráp từ 45 phút xuống còn 30 phút, tồn kho linh kiện giảm 30%.
- Công ty May 10: Triển khai Kaizen hàng tháng, đề xuất cải tiến từ công nhân giảm lỗi may 15% và tăng năng suất 12%.
- Công ty Điện tử Thái Nguyên: Áp dụng Poka‑Yoke trong lắp ráp PCB, giảm lỗi hở mạch 40% trong vòng 6 tháng.
5.4. Thách thức và cách khắc phục
| Thách thức | Giải pháp |
|---|---|
| Thiếu hiểu biết sâu về TPS | Đầu tư vào đào tạo chuyên sâu, mời chuyên gia Toyota đến tư vấn. |
| Kháng cự thay đổi từ nhân viên | Xây dựng chương trình khen thưởng cho đề xuất Kaizen, tạo môi trường “đề xuất không sợ thất bại”. |
| Hệ thống thông tin chưa đồng bộ | Áp dụng phần mềm quản lý sản xuất (MES) tích hợp Kanban, Andon, dữ liệu thời gian thực. |
| Chi phí đầu tư ban đầu | Bắt đầu với các công cụ low‑cost như 5S, Kanban bằng giấy, sau đó dần nâng cấp lên hệ thống tự động. |
6. Những bài học quan trọng từ Toyota Production
- Con người là trung tâm: Đào tạo, trao quyền và tôn trọng nhân viên là yếu tố quyết định thành công.
- Cải tiến không ngừng: Mỗi ngày đều có cơ hội cải tiến, dù là 1% – nhưng tích luỹ lại sẽ tạo ra bước nhảy vọt.
- Đơn giản hoá quy trình: Loại bỏ các bước không cần thiết, thiết kế để sản xuất dễ dàng.
- Dữ liệu quyết định: Sử dụng dữ liệu thực tế (Andon, KPI) để đưa ra quyết định nhanh và chính xác.
- Thực hiện từ gốc tới ngọn: TPS không phải chỉ là công cụ, mà là một hệ thống văn hoá doanh nghiệp toàn diện.
7. Kết luận
Toyota Production System đã chứng minh rằng, bằng cách tập trung vào việc loại bỏ lãng phí, tôn trọng con người và cải tiến liên tục, bất kỳ doanh nghiệp nào – dù lớn hay nhỏ, dù ở bất kỳ ngành nào – đều có thể đạt được năng suất cao, chi phí thấp và chất lượng vượt trội. Đối với Việt Nam, nơi mà nguồn lực tài chính và nguyên vật liệu vẫn còn hạn chế, việc áp dụng các nguyên tắc và công cụ của TPS không chỉ là một lựa chọn chiến lược mà còn là con đường bền vững để nâng tầm năng lực cạnh tranh quốc tế.
Với một lộ trình rõ ràng, sự cam kết mạnh mẽ từ lãnh đạo và tinh thần đồng đội của toàn bộ nhân viên, doanh nghiệp Việt Nam hoàn toàn có thể “sinh ra một Toyota” trong môi trường của mình – một mô hình sản xuất tinh gọn, linh hoạt và luôn hướng tới sự hoàn thiện không ngừng.